
- 普通商家
- 河北威岳机械有限公司
- 经营模式:配套件供应商 辅助及安全产品供应商 自动化系统解决方案集成商
- 所在地区:中国 江苏省 淮安市
-
在线交谈:


- 电话:400-003-8030
在机械制造和维修车间里,铸铁装配平台是那种“不显眼但缺不了”的基础工装。买的时候,有人花了几千块觉得捡了便宜,有人花了上万块觉得当了冤大头。同样规格、同样精度等级的装配平台,报价能差出一倍甚至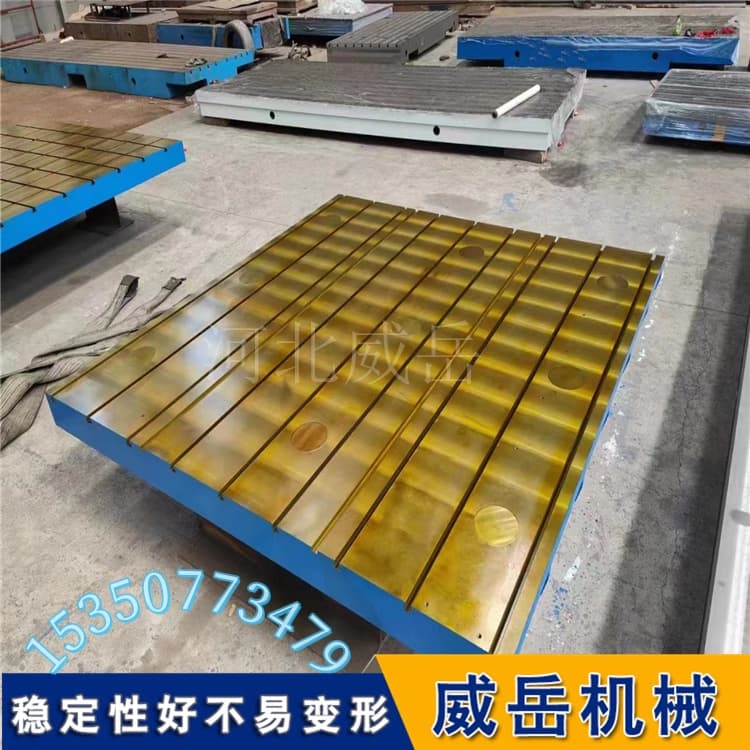 更多。差价到底差在哪儿了?这篇文章把铸铁装配平台价格背后的“隐形账”拆开算一算。
差价一:材质——HT200和HT300,差别不只是数字
装配平台的主流材质是HT200到HT300高强度灰铸铁。数字代表低抗拉强度,HT200≥200MPa,HT300≥300MPa,强度差了50%。
HT200适合轻载装配和划线场景,成本相对低。HT250是大多数工业装配场景的主流选择,强度和减振性平衡得比较好。HT300适合重载和频繁冲击的工况,原材料成本和加工难度都更高。
但有些便宜的铸铁装配平台,用的不是正规牌号的铸铁,而是回收料或者成分不达标的铁水。这种平台刚买回来看着没问题,用一段时间就发现工作面出现砂眼、气孔,甚至局部塌陷。正规厂家的材质报告上会标明牌号和力学性能,买之前可以要求看一下。
差价二:时效处理——这道工序省了,平台用两年就变形
这是装配平台价格差异里大的一笔“隐形账”,也是用户从外观上完全看不出来的。
铸铁在铸造过程中,铁水从液态冷却到固态,各部分冷却速度不一样,内部会产生巨大的内应力。如果不消除,这些应力会在后续加工和长期使用中慢慢释放,平台就变形了。
正规厂家会做两次时效处理。人工退火是将铸件加热到600到700℃后缓慢冷却,消除大部分铸造应力。自然时效是将铸件露天放置2到3年,让剩余应力在自然温度变化中充分释放。
自然时效需要占用场地和资金,成本不低。有些厂家为了压缩成本,只做人工退火不做自然时效,或者连退火都做得不到位。这种铸铁装配平台刚买回来时精度达标,用一年半载就开始变形。省掉的是成本,埋下的是隐患,也是不同厂家同规格平台价格差异的核心原因之一。
选型时直接问厂家三个问题:材质什么牌号?做了几次人工退火?有没有自然时效?含糊其辞的厂家建议跳过。
差价三:加工工艺——精刨和刮研,成本差在哪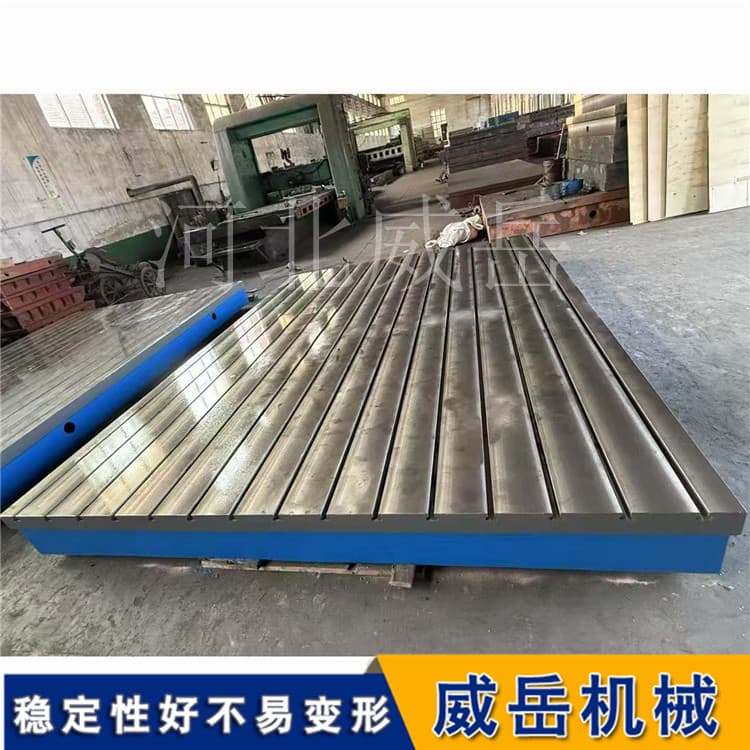
装配平台工作面的加工方式有两种:精刨和刮研。
精刨是用龙门刨床或铣床对工作面进行精加工,加工效率高、成本相对低。3级平台通常采用精刨加工,表面粗糙度控制在Ra≤5μm范围内,满足一般装配和划线需求。
刮研是钳工用刮刀在铸铁表面手工修整,把高点刮掉、低点保留,使工作面形成均匀分布的接触点。0级和1级平台每25mm×25mm范围内接触点不少于25个,2级不少于20个。刮研不仅保证平面度,还能在工作面形成微小的储油凹坑,有利于润滑和长期使用中的精度保持。
刮研是个技术活,靠的是操作者的经验。一台大型铸铁装配平台的刮研可能需要好几天甚至更长时间。这也是高精度平台比低精度平台贵的核心原因之一。
差价四:T型槽加工和内部结构
T型槽是装配平台的核心特征,也是加工成本的“大头”。T型槽的加工需要用专用的T型槽刨刀分三刀完成:先刨直槽,再刨一侧下槽,后刨另一侧。槽的尺寸精度、直线度和槽口倒角都有要求。窄槽(14mm、18mm)加工相对简单,宽槽(28mm以上)需要的刀具更大、切削量更多,加工时间更长。有些便宜的铸铁装配平台,T型槽的槽口没有倒角处理,螺栓放进去卡滞,用久了槽口边缘起毛刺。
内部结构方面,好的平台采用加厚面板搭配密集的加强筋结构,形成箱型封闭框架,受力均匀、抗变形能力强。如果只看面板厚度,忽略了内部筋板,可能出现面板厚但筋板稀疏的情况。重载时受力集中在局部区域,面板该变形还是变形。
选型思路
的价格差异,归根结底是材质、时效、加工工艺、T型槽质量和结构设计这几个维度的综合装配平台体现。同样的规格和精度等级,价格差一倍,差的往往就是那些“看不见”的环节。
选型的时候,不要只盯着价格和外观尺寸。材质问牌号、时效问工序、加工问方式、T型槽问精度、结构问筋板。把这几个问题问清楚,价格差异自然就解释清楚了,也能避开买回来用不住的坑。


 粤公网安备 44010602004352号